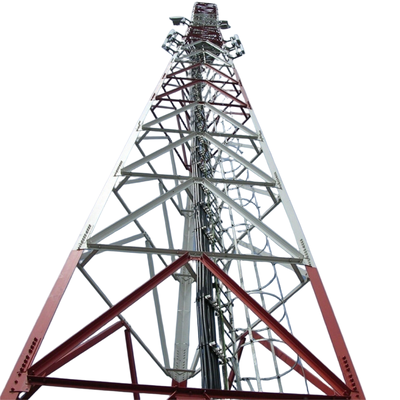
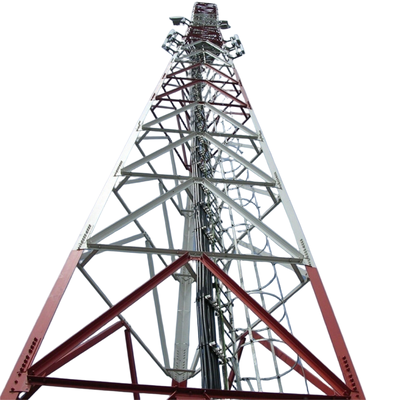
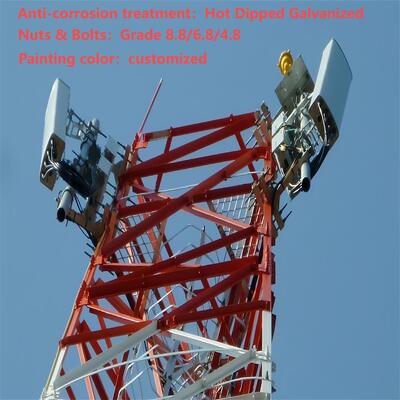
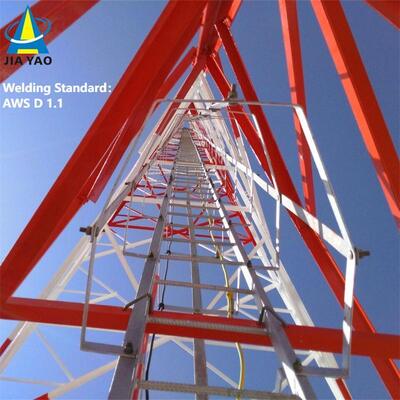
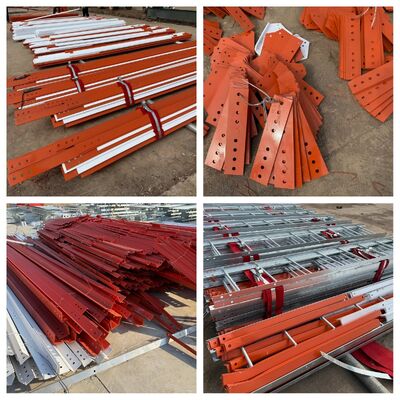
Wieża stalowa kątowa 3-nożna 20m 30m 45m 60m ocynkowana ogniowo Q355B kratowa pylon dla infrastruktury stacji bazowej 5G

3-nożna wieża stalowa kątowa należy do dziedziny techniki produkcji sprzętu telekomunikacyjnego, w szczególności dotyczy trójkątnej wieży telekomunikacji bezprzewodowej, obejmuje korpus wieży, piorunochron, korpus wieży jest utworzony przez zakładkę trójkątnego korpusu wieży, stopa wieży korpusu wieży jest zamocowana na ziemi, piorunochron wystaje z góry korpusu wieży, korpus wieży jest zakładką korpusu wieży o równej lub jednorazowo zmiennej pochyłości, przekrój korpusu wieży to stal kątowa, równoboczna trójkątna struktura obudowy poprzecznej, korpus wieży jest wyposażony w wiele platform roboczych sekwencyjnie od góry do dołu. Model użytkowy ujawnia trójkątną wieżę telekomunikacji bezprzewodowej, która ma zalety bezpieczeństwa i niezawodności oraz prostej konstrukcji.
Opis produktu
| Projekt |
| 1. Kod projektowy |
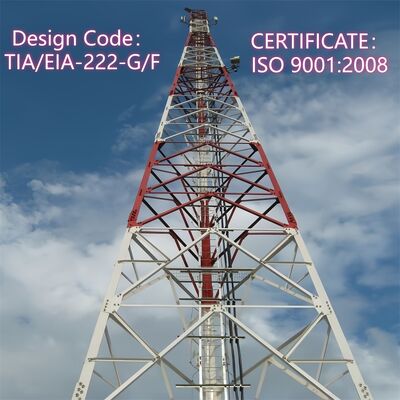
ANSI/TIA-222-G/H/F, EN 1991-1-4 i EN 1993-3-1 |
| Stal konstrukcyjna |
| 2. Klasa |
Stal miękka |
Stal wysokowytrzymała |
| GB/T 700:Q235B, Q235C,Q235D |
GB/T1591:Q355B, Q355C,Q355D |
| ASTM A36 |
ASTM A572 Gr50 |
| EN10025: S235JR, S235J0,S235J2 |
EN10025: S355JR, S355J0,S355J2 |
| 3. Projektowa prędkość wiatru |
Do 250 km/h |
| 4. Dopuszczalne ugięcie |
0,5 ~1,0 stopnia przy prędkości roboczej |
| 5. Wytrzymałość na rozciąganie (Mpa) |
360~510 |
470~630 |
| 6. Granica plastyczności (t≤16mm) (Mpa) |
235 |
355 |
| 7. Wydłużenie (%) |
20 |
24 |
| 8. Udarność KV (J) |
27(20°C)---Q235B(S235JR) |
27(20°C)---Q345B(S355JR) |
| 27(0°C)---Q235C(S235J0) |
27(0°C)---Q345C(S355J0) |
| 27(-20°C)---Q235D(S235J2) |
27(-20°C)---Q345D(S355J2) |
| Śruby i nakrętki |
| 9. Klasa |
Klasa 4.8, 6.8, 8.8 |
| 10. Normy dotyczące właściwości mechanicznych |
| 10.1 Śruby |
ISO 898-1 |
| 10.2 Nakrętki |
ISO 898-2 |
| 10.3 Podkładki |
ISO 6507-1 |
| 11. Normy dotyczące wymiarów |
| 11.1 Śruby |
DIN7990, DIN931, DIN933 |
| 11.2 Nakrętki |
ISO4032, ISO4034 |
| 11.3 Podkładki |
DIN7989, DIN127B, ISO7091 |
| Spawanie |
| 12. Metoda |
Spawanie łukowe z osłoną CO2 i spawanie łukiem krytym (SAW) |
| 13. Norma |
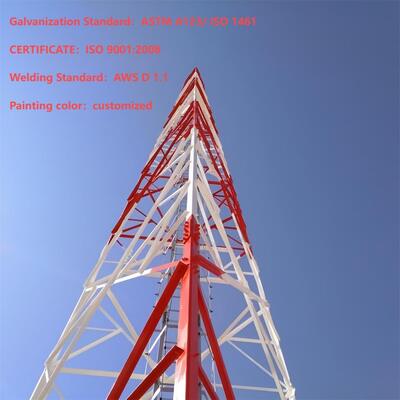
AWS D1.1 |
| Galwanizacja |
| 14. Norma galwanizacji profili stalowych |
ISO 1461 lub ASTM A123 |
| 15. Norma galwanizacji śrub i nakrętek |
ISO 1461 lub ASTM A153 |
Co to jest korpus 3-nożnej wieży stalowej kątowej?
Korpus 3-nożnej wieży stalowej kątowej to główna, nośna konstrukcja wieży, charakteryzująca się trójkątną konfiguracją. Składa się z trzech pionowych stalowych nóg (lub słupów) połączonych na górze, z dodatkowymi elementami łączącymi ze stali kątowej łączącymi nogi na całej wysokości. Zazwyczaj wykonany z ocynkowanych profili stalowych, korpus jest zaprojektowany tak, aby efektywnie wytrzymywać zarówno obciążenia pionowe (np. ciężar anten, sprzętu i samej wieży), jak i obciążenia poziome (np. wiatr, śnieg lub siły sejsmiczne). Jego kątowa konstrukcja i trójkątny szkielet zapewniają wyjątkową stabilność, nawet w trudnych warunkach środowiskowych, podczas gdy ocynkowana stal zapewnia odporność na korozję i długotrwałą trwałość. Korpus służy jako główna konstrukcja wsporcza do montażu sprzętu telekomunikacyjnego, przesyłu energii lub nadzoru.
Co to jest stopa 3-nożnej wieży stalowej kątowej?
„Stopa” 3-nożnej wieży stalowej kątowej odnosi się do podstawowej części każdej pionowej nogi, która styka się z fundamentem wieży. Jest to kluczowy element odpowiedzialny za przenoszenie całego ciężaru wieży i jej obciążeń (sprzęt, wiatr itp.) na leżący poniżej fundament, zapewniając bezpieczne zakotwienie konstrukcji do ziemi. Stopy są zazwyczaj projektowane z płytami łączącymi, śrubami lub punktami kotwiącymi, które mocno mocują się do betonowego lub zbrojonego fundamentu. Wykonane z wysokowytrzymałej ocynkowanej stali (zgodnie z korpusem wieży), stopy są zaprojektowane tak, aby wytrzymywać siły ścinające, rozciągające i ściskające, zapobiegając przesuwaniu się lub przewróceniu wieży. Ich konstrukcja jest dostosowana do warunków geologicznych miejsca, zapewniając kompatybilność z fundamentem dla maksymalnej stabilności.
Co to jest drabina i korytko kablowe 3-nożnej wieży stalowej kątowej?
- Drabina: Element zapewniający bezpieczeństwo dostępu, zainstalowany wzdłuż korpusu wieży, zapewniający bezpieczną ścieżkę dla pracowników do wspinania się na górę (lub platformy pośrednie) w celu instalacji, konserwacji lub inspekcji. Drabiny są zazwyczaj wykonane z ocynkowanej stali dla odporności na korozję i wytrzymałości, z szczeblami rozmieszczonymi w standardowych odstępach dla wygodnego wspinania się. Mogą zawierać funkcje bezpieczeństwa, takie jak poręcze, systemy zabezpieczające przed upadkiem lub osłony klatkowe, aby chronić pracowników przed upadkiem.
- Korytko kablowe: Kanał lub korytko konstrukcyjne zamontowane na korpusie wieży, zaprojektowane do organizowania, wspierania i ochrony kabli (np. kabli telekomunikacyjnych, kabli zasilających lub przewodów sygnałowych) biegnących między podstawą wieży a sprzętem na górze. Korytka kablowe utrzymują kable w porządku, zapobiegają plątaniu się lub uszkodzeniom spowodowanym przez czynniki środowiskowe (wiatr, deszcz, promieniowanie UV) i ułatwiają dostęp do konserwacji. Podobnie jak inne elementy wieży, są one często wykonane z ocynkowanej stali, aby zapewnić trwałość i kompatybilność z antykorozyjną konstrukcją wieży. Razem drabina i korytko kablowe zwiększają funkcjonalność wieży, umożliwiając bezpieczny dostęp i efektywne zarządzanie kablami.
Jak zainstalować 3-nożną wieżę stalową kątową?
Instalacja 3-nożnej wieży stalowej kątowej odbywa się w systematycznym, skoncentrowanym na bezpieczeństwie procesie:
- Przegląd terenu i przygotowanie fundamentów: Najpierw przeprowadź szczegółowy przegląd terenu, aby określić optymalną lokalizację, ocenić warunki geologiczne i zidentyfikować potencjalne ograniczenia środowiskowe lub strukturalne (np. prędkości wiatru, aktywność sejsmiczną). Następnie zbuduj solidny fundament (zazwyczaj betonowy lub zbrojony beton) dostosowany do ciężaru i wymagań obciążeniowych wieży. Fundament musi być wypoziomowany i bezpiecznie zakotwiony do ziemi, aby wspierać stopy wieży.
- Montaż elementów wieży: Transportuj prefabrykowane elementy (nogi stalowe, elementy łączące, drabina, korytko kablowe) na miejsce. Zmontuj trójkątny korpus wieży na miejscu: wyrównaj trzy nogi, przymocuj elementy łączące kątowe, aby utworzyć strukturę wieży, i zainstaluj pomocnicze elementy, takie jak drabina i korytko kablowe podczas montażu.
- Montaż wieży: Użyj dźwigów lub specjalistycznego sprzętu podnoszącego, aby podnieść zmontowaną wieżę (lub jej sekcje, w przypadku wyższych wież) do pozycji pionowej. Ostrożnie wyrównaj stopy wieży z punktami kotwiącymi fundamentu i zabezpiecz je za pomocą śrub lub kotew, aby zablokować wieżę na miejscu.
- Montaż sprzętu: Zamontuj zamierzony sprzęt (np. anteny, anteny mikrofalowe, linie przesyłowe) na górnej platformie wieży lub wyznaczonych punktach montażowych. Poprowadź kable przez zainstalowane korytko kablowe, łącząc sprzęt z podstawą.
- Kontrola jakości i sprawdzanie bezpieczeństwa: Przeprowadź ścisłe inspekcje jakości, aby zweryfikować integralność strukturalną wieży (np. dokręcenie śrub, wyrównanie elementów, odporność na korozję). Wprowadź protokoły bezpieczeństwa podczas instalacji (np. ochrona przed upadkiem dla pracowników, testowanie obciążenia sprzętu), aby zapewnić zgodność z normami branżowymi. Końcowe kontrole potwierdzają, że wieża jest stabilna, sprzęt jest prawidłowo zainstalowany, a wszystkie systemy działają zgodnie z przeznaczeniem.
Testowanie galwanizowanej wieży stalowej kątowej.
Galwanizacja jest kluczowym procesem dla wież stalowych kątowych (takich jak 3-nożne wieże stalowe kątowe), ponieważ zapewnia odporność na korozję i przedłuża żywotność konstrukcji w zewnętrznych, trudnych warunkach (np. narażenie na wiatr, deszcz, wilgoć i zanieczyszczenia przemysłowe). Aby zapewnić, że powłoka galwaniczna spełnia standardy jakości i działa zgodnie z przeznaczeniem, przeprowadza się serię rygorystycznych procedur testowych. Poniżej znajduje się szczegółowy przegląd testów galwanizacji dla wież stalowych kątowych:
1. Główne cele testowania galwanizacji
Główne cele testowania to weryfikacja:
Odpowiednia grubość powłoki (aby zapewnić długoterminową ochronę przed korozją).
Jednorodność i przyczepność powłoki cynkowej (aby zapobiec łuszczeniu się lub odrywania).
Brak wad (np. pęknięć, wżerów, gołych miejsc lub nadmiernego gromadzenia się cynku).
Odporność na korozję (aby potwierdzić, że powłoka może wytrzymać degradację środowiskową).
2. Kluczowe metody testowania galwanizowanych wież stalowych kątowych
Testowanie jest zazwyczaj przeprowadzane na dwóch etapach: po galwanizacji fabrycznej (na poszczególnych elementach, takich jak nogi, elementy łączące lub szczeble drabiny) i po instalacji (kontrole punktowe na zmontowanej wieży). Najczęściej stosowane metody obejmują:
A. Pomiar grubości powłoki
Grubość powłoki cynkowej bezpośrednio wpływa na odporność na korozję - zbyt cienka warstwa ulegnie przedwczesnemu uszkodzeniu, podczas gdy nadmierna grubość może spowodować kruchość lub słabe dopasowanie elementów.
Normy testowe: Zgodność z normami międzynarodowymi, takimi jak ASTM A123 (dla galwanizacji ogniowej stali konstrukcyjnej) lub ISO 1461 (dla powłok galwanizowanych ogniowo na artykułach żelaznych i stalowych).
Narzędzia testowe:
Miernik grubości powłoki magnetycznej: Najczęściej stosowana metoda nieniszcząca. Mierzy odległość między sondą magnetyczną a podłożem stalowym, obliczając grubość powłoki. Pomiary są wykonywane w wielu punktach (np. 3-5 punktów na metr kwadratowy) na każdym elemencie, koncentrując się na obszarach o wysokim naprężeniu (np. połączenia nóg, otwory na śruby) i obszarach trudnych do pokrycia.
Miernik mikrometryczny (niszczący): Do weryfikacji, mały fragment elementu może zostać wycięty, a grubość powłoki jest mierzona bezpośrednio za pomocą miernika mikrometrycznego (używany tylko do testowania próbek, nie gotowych części).
Kryteria akceptacji: Typowa minimalna grubość wynosi od 85 do 120 µm (mikrometrów) dla elementów stalowych konstrukcyjnych, w zależności od grubości stali i zastosowania (np. wieże w obszarach przybrzeżnych lub przemysłowych mogą wymagać grubszych powłok).
B. Test przyczepności (wytrzymałość wiązania)
Silne wiązanie między powłoką cynkową a podłożem stalowym zapobiega łuszczeniu się podczas transportu, instalacji lub narażenia na naprężenia mechaniczne (np. wibracje wywołane wiatrem).
Test zginania: Próbka ocynkowanej stali (np. fragment stali kątowej) jest zginana o 180° wokół trzpienia (średnica odpowiadająca grubości stali). Po zgięciu powłoka jest sprawdzana pod kątem pęknięć, łuszczenia się lub oddzielenia od stali. Niedopuszczalne jest widoczne odklejenie.
Test młotkiem: Obciążony młotek (zazwyczaj 0,5-1 kg) jest uderzany mocno w powłokę w wielu punktach. Powłoka nie powinna się odpryskiwać, łuszczyć ani odrywać - dopuszczalne są tylko niewielkie wgniecenia (bez odsłaniania podłoża stalowego).
Test nożem: Ostry, nieząbkowany nóż jest używany do wykonania nacięcia krzyżowego (wzór siatki) w powłoce. Taśma klejąca jest nakładana na nacięcie i szybko odrywana; dopuszczalne jest minimalne usunięcie powłoki (jeśli w ogóle).
C. Inspekcja wizualna i wad powierzchniowych
Inspekcja wizualna identyfikuje oczywiste wady, które naruszają integralność powłoki.
Procedura: Każdy ocynkowany element (i zmontowana wieża) jest sprawdzany gołym okiem lub lupą (powiększenie 10x) pod kątem:
Gołych miejsc (odsłonięta stal), wżerów lub dziurek po igle.
Pęknięć, pęcherzy lub nierównomiernego gromadzenia się cynku (np. „przecieków” lub „kropli” z powodu nieprawidłowej galwanizacji).
Zanieczyszczeń (np. oleju, brudu lub warstw tlenków pod powłoką).
Kryteria akceptacji: Nie powinna być widoczna goła stal; dopuszczalne są niewielkie nierówności powierzchni (np. małe guzki cynku), jeśli nie wpływają na dopasowanie elementu lub wydajność konstrukcyjną.
D. Test odporności na korozję
Weryfikuje to zdolność powłoki do opierania się rdzy i degradacji w czasie.
Test mgły solnej: Powszechny test przyspieszonej korozji (zgodnie z ASTM B117 lub ISO 9227). Próbki galwanizowane są umieszczane w komorze, w której rozpylana jest ciągła mgła 5% chlorku sodu (słonej wody) w kontrolowanej temperaturze (35°C). Próbki są okresowo sprawdzane (np. po 24, 48, 100 lub 500 godzinach) pod kątem oznak rdzy czerwonej (korozja stali) lub rdzy białej (utlenianie cynku).
Akceptacja: W przypadku wież konstrukcyjnych powłoka powinna opierać się rdzy czerwonej przez minimum 100-500 godzin (w zależności od środowiska zastosowania). Rdza biała (tymczasowa warstwa tlenku cynku) jest normalna i nie oznacza awarii, ale nie powinna się nadmiernie rozprzestrzeniać.
Test ekspozycji polowej: Długoterminowe testowanie polega na instalacji próbnych elementów w zamierzonym środowisku wieży (np. obszary przybrzeżne, pustynne lub przemysłowe) i monitorowaniu korozji przez miesiące lub lata. Weryfikuje to działanie w rzeczywistych warunkach.
E. Analiza składu chemicznego (opcjonalnie)
Aby zapewnić, że powłoka cynkowa spełnia standardy czystości, może być przeprowadzona analiza chemiczna kąpieli galwanizacyjnej lub próbek powłoki.
Metoda testowa: Spektroskopia absorpcji atomowej (AAS) lub fluorescencja rentgenowska (XRF) do pomiaru zawartości cynku (zazwyczaj ≥98% czystego cynku dla galwanizacji ogniowej) i wykrywania zanieczyszczeń (np. ołowiu, żelaza), które mogłyby obniżyć jakość powłoki.
3. Normy testowania i zgodność
Testowanie galwanizacji wież stalowych kątowych musi być zgodne ze standardami branżowymi, aby zapewnić spójność i niezawodność:
Normy ASTM: ASTM A123 (galwanizacja ogniowa), ASTM B117 (test mgły solnej), ASTM A817 (stal galwanizowana do wież transmisyjnych).
Normy ISO: ISO 1461 (powłoki galwanizowane), ISO 9227 (test mgły solnej).
Normy lokalne/branżowe: W przypadku wież telekomunikacyjnych lub przesyłowych dodatkowe wymagania mogą być określone przez organy regulacyjne (np. IEEE dla infrastruktury energetycznej, ITU dla wież telekomunikacyjnych) lub specyfikacje projektu.
4. Testowanie po instalacji
Po zmontowaniu i zainstalowaniu wieży przeprowadzane są kontrole punktowe, aby potwierdzić, że powłoka galwaniczna nie została uszkodzona podczas transportu, podnoszenia lub montażu:
Ponowny pomiar grubości powłoki w krytycznych połączeniach (np. połączenia nogi z fundamentem, mocowania drabiny).
Inspekcja pod kątem zarysowań, wgnieceń lub otarć, które mogły odsłonić podłoże stalowe (naprawa farbą bogatą w cynk, jeśli uszkodzenie jest niewielkie).
Weryfikacja, czy otwory na śruby i punkty połączeń (obszary o dużym zużyciu) zachowują odpowiednią grubość powłoki.
Podsumowanie
Testowanie galwanizacji wież stalowych kątowych to kompleksowy proces skoncentrowany na grubości, przyczepności, jakości powierzchni i odporności na korozję. Przestrzeganie ścisłych norm i przeprowadzanie testów fabrycznych i terenowych zapewnia integralność powłoki cynkowej, umożliwiając wieży wytrzymanie trudnych warunków środowiskowych i zapewniając długoterminową niezawodność w zastosowaniach telekomunikacyjnych, przesyłowych i innych zastosowaniach infrastrukturalnych.
Kliknij tutaj, aby uzyskać więcej informacji!!!!!!
Pakowanie i wysyłka
Klienci współpracujący
Certyfikaty
Kliknij tutaj, aby uzyskać więcej informacji!!!!!!
Dostosowane typy produktów i zalety
Wieża samonośna
Wieża samonośna to zazwyczaj wieża 3- lub 4-nożna, a jej materiałem jest rura stalowa lub stal kątowa. Jeśli chodzi o połączenie, wieża rurowa jest łączona za pomocą kołnierza, a wieża ze stali kątowej jest łączona za pomocą nakrętek i śrub.
Cechy:
1. Mały współczynnik obciążenia wiatrem, silna odporność na wiatr.
2. Oszczędność zasobów gruntowych, wygodna lokalizacja.
Wygodny transport i instalacja.
Wieża ze stali rurowej
Wieża rurowa odnosi się do samonośnej wysokiej konstrukcji stalowej z kolumną wieży wykonaną z rur stalowych i sekcją korpusu wieży w kształcie trójkąta. Jej główne cechy to to, że trzy kolumny wieży rurowej są wykonane z rur stalowych, a sekcja korpusu wieży ma kształt trójkąta, co jest wysoką konstrukcją stalową różniącą się od stali kątowej.
Wieża monopolska
Wieża monopolska, jest powszechnie stosowanym typem, o pięknym wyglądzie, zajmująca niewielką powierzchnię od 9 do 18 metrów kwadratowych, opłacalna i adoptowana przez większość budów. Korpus wieży przyjmuje bardziej rozsądny przekrój, który jest łączony za pomocą śrub o wysokiej wytrzymałości lub zakładki (połączenie wsuwane). Ma cechy łatwej instalacji i może dostosować się do różnych skomplikowanych terenów.
Wieża odciągowa
Wieża odciągowa ma nowatorski wygląd, a jej największą cechą jest wzmocnienie za pomocą stalowych odciągów. Wieża odciągowa jest powszechnym typem wieży telekomunikacyjnej, która jest ekonomiczna i praktyczna. Jest lżejsza i tańsza od innych. Jest bardzo odpowiednia dla szerokich obszarów geograficznych.
Wieża obserwacyjna
Wieża obserwacyjna to wielofunkcyjny budynek służący głównie do obserwacji otoczenia i odgrywający ważną rolę w wielu dziedzinach. Jej konstrukcja podkreśla harmonię i jedność ze środowiskiem naturalnym, a styl architektoniczny jest zazwyczaj skoordynowany z otoczeniem. Wieże obserwacyjne składają się zazwyczaj z korpusów wież, platform, wież i drabin, o zwartej i trwałej konstrukcji.
Kamuflowana wieża drzewiasta
Kamuflowana wieża drzewiasta to również rodzaj sztucznego drzewa wieży bionicznej, u podstawy przypominającej prawdziwe, plus skrupulatny projekt, gdy zostanie umieszczona wśród prawdziwych drzew w obszarze widokowym, parku i placu, będzie częścią natury.
Cechy:
1. Wykwintna struktura i wspaniały wygląd.
2. Silna stabilność konstrukcji i długa żywotność.
3. Małe pokrycie powierzchni i duży efekt ekonomiczny.
Nasze usługi
JIAYAO CO., LTD. jest profesjonalnym producentem wież telekomunikacyjnych, zatwierdzonym przez ISO9001. Jesteśmy zaangażowani w dostarczanie klientom najbardziej zoptymalizowanych rozwiązań i najlepszych wież telekomunikacyjnych. Wiele produktów zostało wyeksportowanych do USA, Europy i 55 innych krajów.
Specjalizujemy się w projektowaniu i produkcji wież ze stali kątowej, wież ze stali rurowej, wież monopodowych, wież sosnowych, wież odciągowych i wież obserwacyjnych. Nasze działy obejmują projektowanie, badania i rozwój, inspekcję, laboratorium, kontrolę jakości, galwanizację i działy wież stalowych. Nasze surowce pochodzą od znanych hut stali w Chinach: HBIS Group, Baowu Steel Group, Shougang Group.
FAQ
P: Jaki jest akceptowalny MOQ?
O: Nasz akceptowalny MOQ to 1 zestaw. Każde zamówienie próbne w małej ilości jest mile widziane.
P: Jaki jest czas dostawy?
O: W ciągu 25 dni od otrzymania depozytu.
P: Jaki jest akceptowalny termin płatności?
O: TT, L/C, Paypal, Western Union, .
P: Czy możesz zrobić dla mnie OEM?
O: Akceptujemy wszystkie zamówienia OEM, po prostu skontaktuj się z nami i podaj swój projekt, zaoferujemy Ci rozsądną cenę.
P: Kiedy mogę otrzymać wycenę?
O: Zazwyczaj wyceniamy Cię w ciągu 24 godzin od otrzymania zapytania. Jeśli jesteś bardzo pilny, aby uzyskać wycenę, zadzwoń do nas lub poinformuj nas e-mailem, abyśmy mogli potraktować Twoje zapytanie priorytetowo.
P: Czy standard konstrukcyjny Twojej wieży telekomunikacyjnej to ANSI / TIA/ EIA-222-G?
O: Tak.
P: Czy standard galwanizacji ogniowej to ASTM A 123/153?
O: Tak.
P: Czy możesz dostarczyć książkę obliczeniową?
O: Tak, ale musisz zapłacić za książkę obliczeniową.
P: Jak długa jest żywotność Twojego produktu?
O: 50 lat.
P: Czy struktura wieży jest jednolita?
O: Nie, możemy ją zaprojektować i wyprodukować zgodnie z życzeniem klienta.
P: Jaka jest Twoja metoda płatności?
O: 30% przez T/T jako depozyt, saldo przez T/T lub L/C w zasięgu wzroku.
Jeśli potrzebujesz, zapraszamy Cię 24 godziny na dobę!

 Twoja wiadomość musi mieć od 20 do 3000 znaków!